

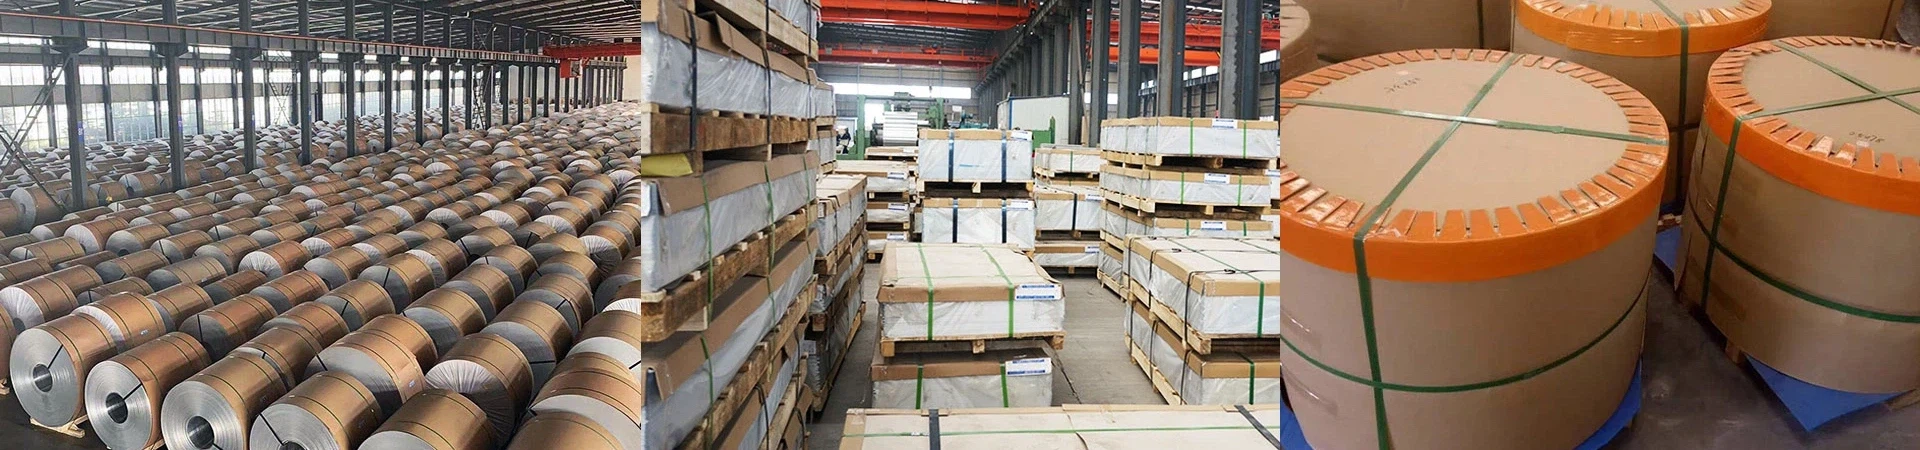
3003 היא מתכת סגסוגת-למנגן הידועה בכושר צורה יוצא דופן ועמידות בפני חלודה. 6061 היא מתכת סגסוגת של מגנזיום וסיליקון-הידועה בחוזקה המבני וביכולת העיבוד שלה.
הרכב כימי של לוח שטוח מאלומיניום 3003 ו-6061
ההבדל הבסיסי בין שתי המתכות הללו הוא הכימיה שלהן. ב-GNEE, תהליך היציקה שלנו עומד בקפדנות בתקן ASTM B209.
- 3003 אלומיניום: מסתמך על מנגן. זוהי סגסוגת שאינה-ניתנת לטיפול-בחום, כלומר לא ניתן לאפות אותה בתנור כדי לחזק אותה. הוא צובר כוח רק באמצעות גלגול קר במפעל.
- 6061 אלומיניום: מסתמך על מגנזיום וסיליקון. השילוב הספציפי הזה מאפשר למתכת לעבור טיפול-תרמי בחום (הקשחת משקעים-) בתנורים מתיישנים, מה שמגביר באופן דרסטי את חוזק המתיחה שלה.
| אֵלֵמֶנט | לוח שטוח 3003 אלומיניום (%) | לוח שטוח 6061 אלומיניום (%) | מטרה מתכתית במפעל |
| מנגן (Mn) | 1.0 - 1.5 | 0.15 מקסימום | מוסיף חוזק מתון ל-3003 לכיפוף מתכת. |
| מגנזיום (Mg) | - | 0.8 - 1.2 | מחזק הליבה ב-6061; מאפשר טיפול בחום. |
| סיליקון (Si) | פחות או שווה ל-0.6 | 0.4 - 0.8 | שילוב עם מגנזיום ב-6061 ליצירת מגנזיום סיליקיד. |
| נחושת (Cu) | 0.05 - 0.20 | 0.15 - 0.40 | מגביר את החוזק ומשפר את יכולת העיבוד CNC ב-6061. |

חוזק תפוקה של 3003 לעומת צלחת אלומיניום 6061
כדי להשוות כוח, עלינו להשוות מזגים ספציפיים. בשוק הצלחות השטוחות המסחריות, אתה בדרך כלל בוחר בין3003-H14 (חצי קשה)ו6061-T6 (מיושן מלאכותי/מטופל בחום).
טיפול החום התרמי דוחף את צלחת האלומיניום 6061-T6 לחוזק תפוקה גבוה כמעט פי שניים מ-3003-H14. אם המוצר שלך צריך לשאת עומסים מכניים כבדים מבלי להתכופף בצורה לא נכונה, 6061 היא הבחירה החובה.
| רכוש מכני | 3003-H14 (חצי קשה) | 6061-T6 (מטופל בחום) | מה זה אומר בקומת החנות |
| חוזק מתיחה | ~150 MPa (22,000 psi) | ~310 MPa (45,000 psi) | 6061-T6 מטפל בלחץ מסיבי לפני שבירה. |
| חוזק תשואה | ~145 MPa (21,000 psi) | ~275 MPa (40,000 psi) | 6061-T6 לא יתעוות לצמיתות תחת עומסים כבדים. |
| הַאֲרָכָה | 8% - 16% | 10% - 12% | 3003-H14 מתכופף הרבה יותר קל בזוויות חדות. |
| קשיות (ברינל) | ~40 HB | ~95 HB | 6061-T6 עמיד בפני שריטות ושקעים עמוקים. |
עיבוד שבבי וכיפוף יריעות אלומיניום 6061 ו-3003
מציאות עיבוד CNC:
אם הייצור שלך כולל כרסום, קידוח או הברגה של חוטים ב-CNC, צלחת אלומיניום 6061-T6 בסיטונאות עדיפה בהרבה. מכיוון שמדובר בסגסוגת קשיחה, שבבי המתכת נמצאים במרחק נקי מכלי החיתוך, ומשאירים גימור מבריק ומדויק של פני השטח.
לעומת זאת, 3003 הוא רך מאוד. במונחי מפעל, זה "גומי". כאשר אתה מפעיל מקדחה דרך 3003 במהירויות גבוהות, החיכוך ממיס את האלומיניום, וגורם לו להיצמד לחלילי הכלים. זה הורס את החוטים ויכול לתקוע את פיסות הכלים שלך.
כיפוף וגיבוש:
אם אתה מבצע עבודות מתכת על בלם לחץ, התפקידים מתהפכים.
3003-H14 הוא רקיע מאוד. אתה יכול לכופף אותו בביטחון לזווית חדה של 90 מעלות (לעתים קרובות עם רדיוס הדוק של 1t) והגרגר החיצוני לא ישבר.
אם תנסה לכופף חד של 90 מעלות על גיליון 6061-T6, הגרגר החיצוני הקשיח ייקרע מיד. כדי לכופף את 6061-T6, עליך להשתמש ברדיוס כיפוף גדול בהרבה (בדרך כלל 3t עד 5t).
רְתִיכוּת:
שתי הסגסוגות רותכות מצוין באמצעות תהליכי TIG או MIG סטנדרטיים. השתמש במוט מילוי ER1100 עבור 3003, ובמוט מילוי ER4043 או ER5356 עבור 6061. שים לב שריתוך 6061-T6 יצור אזור מושפע חום (HAZ), אשר הורס באופן זמני את קשיות T6 סביב תפר הריתוך, אלא אם כן אתה מחמם את החלק{10} מחדש.{10}

שימושים נפוצים עבור יריעות שטוחות אלומיניום 6061 ו-3003
היכן להשתמש ביריעת אלומיניום שטוחה 3003:
בשל יכולת הצורה שלו ועמידותו ללחות מתמשכת, 3003 נמצא בשימוש רב בייצור מתכת מתכת שבו חוזק מבני גבוה אינו נדרש.
- מערכות HVAC: סנפירי מאייד, צינורות ומעטפי מעבה.
- אחסון מזון וכימיקלים: סירי בישול-לעומק, תבניות אפייה ומיכלי כימיקלים מרותכים.
- תחבורה מסחרית: ציפוי-בצד הנגרר, לוחות קירוי ופלטות מגן.
היכן להשתמש בצלחת אלומיניום 6061:
בגלל חוזק התפוקה והיציבות הממדית שלו במהלך העיבוד, 6061 הוא סוס העבודה של הנדסת מכונות.
- מכונות תעשייתיות: לוחות בסיס עבים בעיבוד CNC, מסגרות אוטומטיות של פס ייצור ואביזרי כלי עבודה מותאמים אישית.
- יישומים ימיים: סוגריים לגוף הסירה,-אביזרי מים כבדים ורמפות (בשל עמידות מצוינת למים מלוחים).
- תמיכה מבנית: פלטפורמות פיגומים, סוגריים מבניים כבדים ומפרקים ארכיטקטוניים במתח גבוה-.
עלות מפעל ותמחור SMM עבור לוח אלומיניום 6061
SMM נוכחי (שוק המתכות של שנגחאי) מחיר בסיס + עמלת עיבוד במפעל + הובלה ימית.
ההבדל במחיר בין שתי הסגסוגות טמון כולו בעמלת העיבוד במפעל:
- עיבוד 3003: אנו ממיסים את המטיל, יצוקים אותו ומגלגלים אותו בקור-. זה מהיר ויעיל-באנרגיה.
- 6061-עיבוד T6: לאחר הגלגול, היריעה השטוחה 6061 חייבת לעבור תהליך תרמי מאסיבי. הוא מונח בתנור לטיפול בחום-תמיסה, נכבה במהירות במים, ולאחר מכן אופה בתנור יישון מלאכותי למשך מספר שעות כדי להשיג את מזג ה"T6". זה צורך כמויות אדירות של חשמל וזמן, מה שמגדיל באופן דרסטי את עמלת העיבוד של הטחנה.
אם החלק שלך אינו נושא עומס כבד ופשוט פועל ככיסוי, מארז או מיכל, שדרג לאחור את השרטוטים שלך מ-6061 ל-3003 כדי לחסוך אלפי דולרים בהזמנות בכמות גדולה.
שאלות נפוצות (שאלות נפוצות)
ש1: האם אני יכול לאלגון יריעות שטוחות מאלומיניום 3003 ו-6061?
כן, אבל 6061 מספק תוצאה קוסמטית מעולה. 6061-T6 יוצר אנודייז יפה וסופג צבעי צבע (כמו שחור, אדום או כחול) באופן שווה. 3003 ניתן לאלגון לציפוי קשיח מגן, אבל בגלל תכולת המנגן שלו, הגימור נראה לעתים קרובות מעט צהבהב או עמום, מה שהופך אותו לא מתאים לחלקים דקורטיביים גבוהים{4}}.
ש 2: איזה אלומיניום עדיף לסביבות ימיות, 3003 או 6061?
6061 עדיפה בהרבה עבור סביבות ימיות ומים מלוחים. הוא מכיל מגנזיום וסיליקון, המספקים עמידות מצוינת בפני קורוזיה של מי מלח. 3003 מתמודד עם לחות אטמוספרית (גשם) בצורה מושלמת, אך חשיפה ממושכת למי ים ישירים תגרום לו להתפרץ מהר יותר מ-6061.
ש 3: האם אלומיניום 6061 קל יותר מאלומיניום 3003?
מס'. גם לסגסוגות האלומיניום 3003 וגם 6061 יש צפיפות כמעט זהה, במשקל של כ-2.7 גרם/ס"מ³ (0.098 lb/in³). עם זאת, מכיוון ש-6061 חזק יותר באופן משמעותי, מהנדסים יכולים לעתים קרובות לתכנן חלקים דקים יותר באמצעות 6061 כדי להשיג את אותה קשיחות מבנית כמו חלק 3003 עבה יותר, ובכך להפחית את המשקל הכולל של המכלול הסופי.
ש 4: אני צריך לכופף צלחת 6061, אבל היא ממשיכה להיסדק. מה עלי לעשות?
סביר להניח שאתה מנסה לכופף צלחת 6061-T6 (מוקשה לחלוטין) עם רדיוס חד. יש לך שני פתרונות מפעל: או הגדל את רדיוס כיפוף הכלים שלך ל-3t-5t לפחות (פי שלושה עד חמישה מעובי החומר), או הזמינו את החומר ב-6061-O (חישול)מזג, כופף אותו בקלות, ולאחר מכן שלח את החלק המוגמר החוצה לטיפול בחום כדי להחזיר את חוזק ה-T6 שלו.


